Tolerancia funcional vs. tolerancia por costumbre
Muchos planos heredan tolerancias de diseños anteriores sin revisar si la función actual realmente las requiere. Una tolerancia debe derivarse del ajuste, el acabado o la interacción con otras piezas, no de un estándar genérico aplicado por costumbre.
Sobre-especificar tolerancias en cotas que no son críticas incrementa el tiempo de mecanizado, el desgaste de herramienta y la probabilidad de rechazo por variación de proceso, sin ningún beneficio funcional.
Capacidad real del proceso de mecanizado
Cada proceso (torneado, fresado 3 ejes, fresado multieje) tiene una capacidad de repetibilidad distinta según la rigidez de la máquina, la herramienta y el material. Especificar una tolerancia por debajo de la capacidad real del proceso obliga a inspección al 100% o a ajustes de parámetros que elevan el costo por pieza.
Es más eficiente diseñar dentro de la capacidad demostrada del proceso que forzar al proceso a cumplir una tolerancia teórica sin margen de variación natural del mecanizado.
Diferenciar cotas críticas de cotas generales
Un plano bien especificado distingue claramente las cotas críticas para el ensamble o la función, de las cotas generales que solo requieren una tolerancia estándar de mecanizado. Esta jerarquía facilita la programación CNC y concentra la inspección donde realmente importa.
Usar tolerancias generales conforme a norma para todas las cotas no críticas reduce el tiempo de cotización, mecanizado e inspección sin comprometer la función de la pieza.
Marcar las cotas verdaderamente críticas en el plano permite que el proveedor concentre esfuerzo y costo donde el cliente realmente lo necesita.
Relación entre tolerancia y acabado superficial
Una tolerancia ajustada casi siempre implica un acabado superficial más fino, porque ambos dependen de parámetros de corte similares (velocidad, avance, profundidad de pasada). Especificar ambos de forma independiente sin considerar esta relación puede generar requisitos contradictorios o redundantes.
Definir el acabado según la función real (sellado, contacto deslizante, estética) evita procesos de acabado adicionales innecesarios como pulido o rectificado fino.
Inspección dimensional y reporte de conformidad
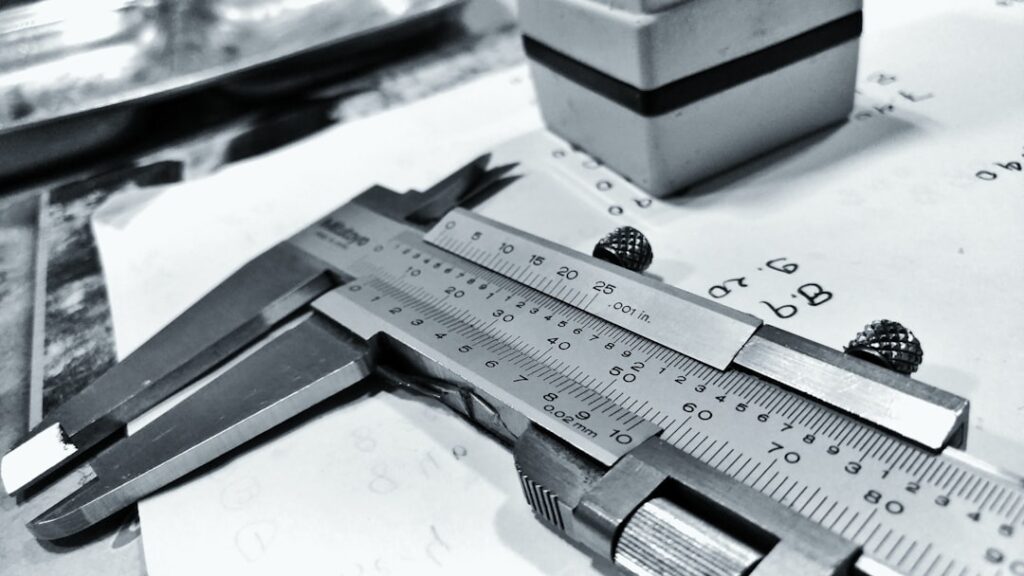
Las cotas críticas deben inspeccionarse con equipo trazable (calibradores certificados, micrómetros, máquina de medición por coordenadas) según corresponda a su magnitud de tolerancia. Un reporte dimensional con evidencia fotográfica y trazabilidad de instrumento reduce disputas de conformidad.
Acordar el plan de muestreo antes de iniciar producción evita expectativas distintas entre cliente y proveedor sobre qué se inspecciona y con qué frecuencia.
Checklist para especificar tolerancias
Dudas comunes.
¿Por qué una tolerancia más ajustada encarece tanto la pieza?
Porque exige menor velocidad de mecanizado, más pasadas de acabado, inspección más frecuente y mayor probabilidad de rechazo por variación normal del proceso, todo lo cual incrementa el tiempo y costo por pieza.
¿Qué información debe llevar un plano para cotizar mecanizado CNC correctamente?
Cotas críticas claramente diferenciadas, tolerancias geométricas cuando apliquen, acabado superficial requerido por zona, material y tratamiento, y el volumen esperado para dimensionar el proceso adecuado.
¿Necesita ayuda con un proyecto similar?
Comparta planos, modelo 3D o requerimientos con nuestro equipo técnico.